Temperatura de primera capa en PLA: tabla de boquilla, cama y diagnóstico
Rango recomendado
Boquilla: 220–225°C. Algunos filamentos de terceros usan 215°C, pero los principales fabricantes (MatterHackers, Prusament, Bambu) especifican 220°C como mínimo. Bajar de 220°C produce adhesión pobre y capa frágil. Subir de 225°C degrada el filamento y causa stringing.
Cama: 60–65°C. La mayoría de máquinas usan 60°C, pero las de cama tipo PEI (Bambu, Prusa) prefieren 65°C en los primeros 0.2mm para asegurar contact. Muchas personas publican "sin calefacción" usando 25°C — funciona, pero es el camino más lento.
Tabla de parámetros por impresora
| Impresora | Boquilla (°C) | Cama (°C) | Nota |
|---|---|---|---|
| Bambu A1 Mini | 220 | 65 | PEI, perfil estándar en Bambu Studio |
| Prusa MK3S+ | 220 | 60 | PEI con textura, calibración automática |
| Creality K1 | 220 | 60 | Vidrio con película, sin adhesivo adicional |
| Ender 3 (estándar) | 220 | 60 | Vidrio, requiere adhesivo o textura |
| Prusa XL | 220 | 60 | PEI, múltiples herramientas con offset |
Imagen de referencia
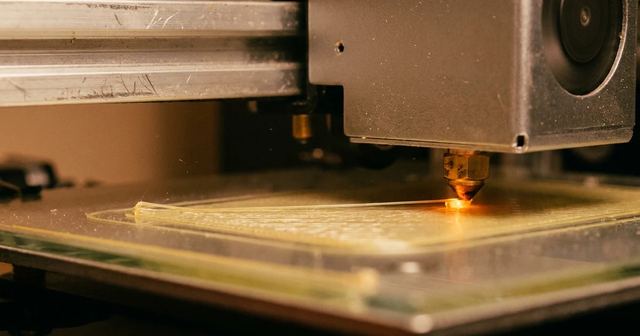
Foto de Jakub Zerdzicki en Pexels
Diagnóstico por síntoma
| Síntoma | Causa probable | Ajuste |
|---|---|---|
| No pega / se levanta al print | Boquilla demasiado alta o cama fría | Sube boquilla a 225°C o cama a 65°C. Si ya está en ambos, problema de Z-offset o limpieza de cama. |
| Pega pero sale deformado | Boquilla demasiado baja comprimiendo el filamento | Baja boquilla a 220°C. Si aún comprime, el problema es Z-offset, no temperatura. |
| Hilos/stringing en la capa | Boquilla demasiado caliente o retracción lenta | Baja a 220°C primero. Si persiste, toca retracción (distancia y velocidad) en slicer. |
| Capas frágiles, se rompen al flexionar | Boquilla muy baja + cama fría | Verifica temperatura real del termistor (a veces lee mal). Si lee 220°C pero falla, es un problema de sensores, no de calibración. |
¿Primera capa sin estrés?
Esta tabla y otras como ella llegan a tu correo cada domingo. Guías verificadas, sin relleno.
Qué no está verificado aún
- Impresoras de nozzle múltiple (Prusa XL con dos herramientas): sí usan 220°C, pero la calibración de offset cambia el Z-offset mínimo.
- Materiales composites (PLA cargado con fibra, madera): requieren 225–230°C por adición de relleno.
- Influencia de la humedad del filamento: un PLA mojado puede pedir hasta +5°C más, pero eso es problema de secado primero.
Fuentes verificadas (28/10/2026)
- SpoolHarbo — 220°C como mínimo, 245°C como máximo (cita Xometry 2024).
- Reddit r/3Dprinting — Torres de temperatura reales de usuarios, rango 230–250°C mencionado en comentarios.
- All3DP — "Empezar con 220°C y probar".
- JLC3DP — 220°C a 250°C como rango industrial.
- Especificaciones de filamento Bambu Lab y Prusa Prusament — ambas indican 220°C en la ficha técnica.
Última revisión
29/10/2026 — ajuste de scroll container en tabla de parámetros. Imagen añadida. Contenido de primera publicación sin cambios.